


超硬材種の選択
超硬グレードが異なると、硬度と靱性の組み合わせが異なります。
|
考慮 |
ダイの選択への影響 |
|
小さなファスナー |
微粒子炭化物が必要な場合があります- |
|
成形荷重が大きい |
より高い靭性が重要になる |
|
複雑な空洞 |
応力集中を考慮する必要がある |
|
高い生産量 |
耐摩耗性がより重要になる |
|
高い衝撃荷重 |
耐欠損性は重要です |
|
硬い被削材 |
適切な耐摩耗性が必要 |
衝撃の大きい用途の場合、非常に硬いが靭性が不十分な超硬グレードを選択すると、亀裂や欠けのリスクが高まる可能性があります。{0}
金型構造から
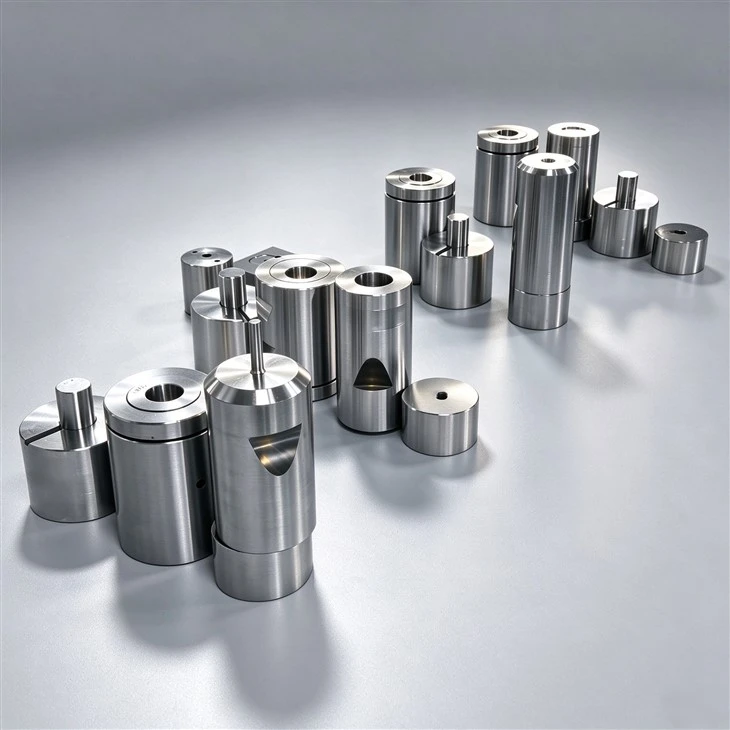
一般的な超硬冷間圧造ダイスは、いくつかの機能領域で構成されています。
成形キャビティ
キャビティは、ワークピースの最終的な外形を決定します。
01
エントリーエリア
入ってくるワイヤまたはブランクを成形キャビティに導きます。
02
軸受部
形成されたコンポーネントの寸法部分を制御します。
03
超硬インサート
炭化タングステン加工インサートは実際の成形面を提供します。
04
スチール製ケーシング
超硬インサートは通常、冷間圧造中に発生する機械的負荷に耐えるために鋼製のホルダーまたはケーシングによって支持されます。
05
正確な構造は部品の形状と冷間圧造機によって異なります。
動作原理から
基本的な冷間圧造プロセスは次のように理解できます。
ワイヤー → ブランクカット → 金型+パンチ → 塑性変形 → 完成品
まず、ワイヤを所定のブランク長さに切断する。
次に、パンチがブランクを金型キャビティに押し込みます。材料は金型によって拘束されるため、金属は単に一方向に圧縮されるのではなく、必要な形状に流れ込みます。
部品の形状によっては、いくつかの見出し操作が必要になる場合があります。
例えば:
ワイヤ送給→切断→一次圧造→二次圧造→最終成形
炭化タングステンが使用される理由
冷間圧造では、繰り返しの圧縮荷重と衝撃荷重が発生します。
したがって、ダイは以下に耐える必要があります。
高い圧縮応力
繰り返しの衝撃
接触圧力
摩耗
コーナーやトランジション付近の局所的な応力
炭化タングステンは高い硬度と圧縮強度を備えているため、多くの大量の冷間成形用途に適しています。{0}
ただし、超硬の選択は硬度だけに焦点を当ててはいけません。靭性、炭化物の粒径、結合剤含有量、実際の成形条件も金型の性能に影響します。
応用
超硬冷間圧造金型はさまざまな製品に使用されています。
ねじ製造
ネジ頭やその他の冷間成形品の成形に使用されます。{0}}
ボルト製造
ボルトのブランクとヘッドの形成のための複数ステーションの冷間圧造プロセスで使用されます。-
リベット製造
リベットの頭とシャンクの形状を形成するために使用されます。
自動車用ファスナー
寸法の一貫性が要求される冷間成形部品に使用されます。
カスタムコンポーネント
金型は、エンジニアリング図面に従って非標準部品用に設計できます。{0}
製造工程から
一般的な超硬冷間圧造金型の製造プロセスには次のものが含まれます。
超硬の選定 → ブランク準備 → キャビティ加工 → 精密研削 → 研磨 → 寸法検査 → 最終組立
重要な検査項目には次のものが含まれます。
- キャビティ寸法
- キャビティの同心度
- 表面仕上げ
- コーナー半径
- 軸受寸法
- 金型全体の寸法
複雑なキャビティの場合、検査は顧客の部品図面と公差要件に基づいて行う必要があります。

よくある質問
Q: 炭化タングステン冷間圧造ダイスは何に使用されますか?
A: 金属ワイヤまたはブランクをネジ、ボルト、リベット、ファスナー、その他の冷間成形部品に成形するために使用されます。-
Q: 冷間圧造金型に炭化タングステンが使用されるのはなぜですか?
A: 繰り返しの成形荷重に対して高い硬度と圧縮強度を備えています。適切なグレードは、特定の衝撃条件に対して十分な靭性も提供する必要があります。
Q: 冷間圧造金型はカスタマイズできますか?
A: はい。ダイキャビティは、完成部品の図面、材質、ブランク サイズ、冷間圧造機に応じて製造できます。-
Q: 超硬冷間圧造ダイスが割れる原因は何ですか?
A: 一般的な要因としては、過剰な成形荷重、不適切な超硬靱性、キャビティ内の応力集中、不十分なダイサポート、位置ずれ、不正確な成形条件などが挙げられます。
Q: 超硬グレードはどのように選択すればよいですか?
A: 選択には、ワークピースの材質、成形荷重、衝撃レベル、キャビティの複雑さ、生産量、必要な耐摩耗性を考慮する必要があります。
人気ラベル: 炭化タングステン冷間圧造金型、中国炭化タングステン冷間圧造金型メーカー、サプライヤー、工場, 超硬ヘッディングダイス, 寒さで枯れる, タングステンカーバイド製冷間鍛造ダイス


